Jazyk

Vačkový hřídel, který měří 0,04 mm celkového indikovaného házení namísto limitu 0,03 mm, na montážním stole neselže. O 40 000 km později selže, protože zrychlené opotřebení laloku, chybový kód časové korelace a návrat, který zaplatí opravna.
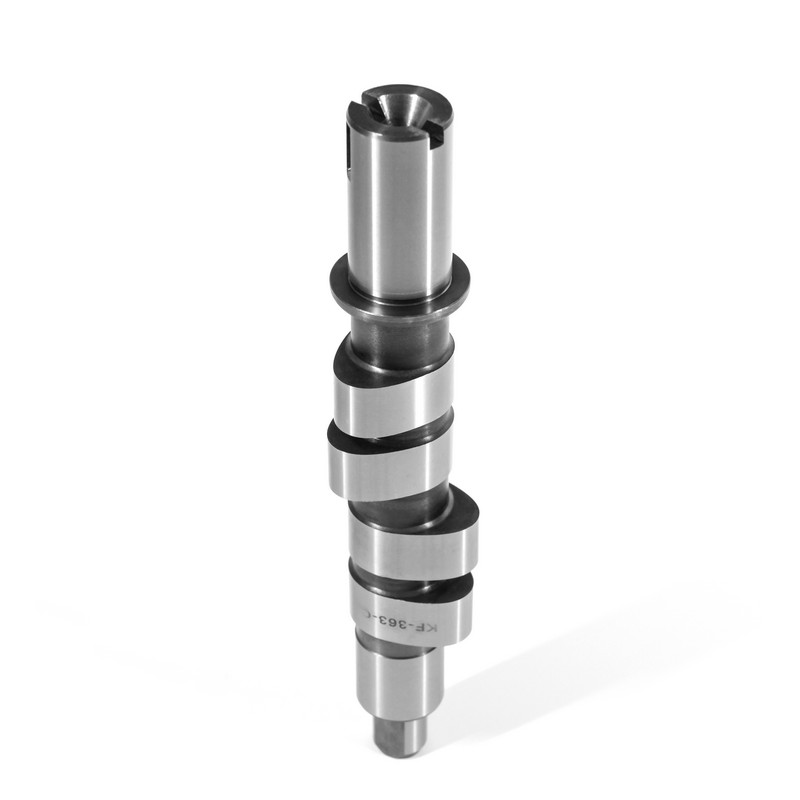
Získávání vačkového hřídele je proces specifikování geometrie laloků, rozměrů čepů, třídy materiálu a tepelného zpracování pro jednu rodinu motorů, poté kvalifikace dodavatele, aby reprodukoval tyto hodnoty v rámci zdokumentovaného tolerančního pásma pro každou šarži. Cena a dodací lhůta se stanou relevantními až poté, co budou tyto hodnoty písemně uzamčeny.
Vačkový hřídel je rotační hřídel uvnitř čtyřdobého motoru, který převádí rotaci klikového hřídele na časovaný pohyb ventilu prostřednictvím jeho laloků. Protože každá událost ventilu je nastavena polohou laloku, odchylka 0,05 mm v přední části nebo změna úhlu oddělení laloků o 1 stupeň mění plnění válců, podtlak při volnoběhu a emise výfukových plynů, spíše než aby byl motor hlučnější.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) vyrábí vačkové hřídele od roku 1999 a dodává více než 2,3 milionu sad vačkových hřídelů ročně ze závodu o rozloze 22 000 metrů čtverečních v Susong, Anqing. Jeho katalog obsahuje více než 1 400 čísel dílů pro 800 modelů automobilů a 600 modelů motocyklů, takže okna se specifikacemi níže se řídí stejnými kritérii, která jeho technický tým používá pro vstupní a výstupní kontrolu.
Šest z osmi hodnot lze zkontrolovat ručním nářadím za méně než deset minut: zdvih laloku, trvání, úhel oddělení laloku, průměr základní kružnice, průměr čepu a házení hřídele. Tvrdost a hloubka pouzdra doplňují sadu a vyžadují spíše tvrdoměr než mikrometr.
Každá z těchto hodnot patří na výkres. Dodavatel, který obdrží „stejné jako OEM“, dodá vačkový hřídel, který pasuje, a vačkový hřídel, který pasuje, není stejný jako vačkový hřídel, který si stále drží svou geometrii po 100 000 km tepelných cyklů.
| Parametr | Typické akceptační pásmo | Proč na tom záleží | Ověřovací nástroj |
|---|---|---|---|
| Lobový výtah | Nominální plus nebo mínus 0,05 mm | Nastavuje zdvih ventilu, průtok vzduchu a křivku točivého momentu | Vačkový mikrometr u nosu laloku |
| Trvání na 0,050 ve výtahu | Nominální plus nebo mínus 2 stupně | Nastavuje výkonové pásmo, vakuum naprázdno a emise | Kolečko stupňů s číselníkem |
| Úhel oddělení laloku | Nominální plus nebo mínus 1 stupeň | Řídí překrytí ventilů a tlak ve válci | Profilovač vačky nebo přípravek časování |
| Průměr základního kruhu | Nominální plus nebo mínus 0,02 mm | Nastavuje vůli ventilu a předpětí hydraulického zvedáku | Mikrometr přes základní kruh |
| Průměr čepu | Vůle chodu 0,005 až 0,025 mm | Udržuje tlak oleje a zabraňuje zadření | Dutinoměr proti pouzdru ložiska |
| Házení hřídele | 0,03 mm maximum total indicated runout | Chrání přesnost časování a životnost ložisek | V-bloky s číselníkem |
| Tvrdost povrchu laloku | 45 až 62 HRC v závislosti na materiálu | Odolává důlkům v nose a opotřebení laloků | Rockwell C, tři body za šarži |
| Hloubka pouzdra na nauhličovaných dílech | 0,5 až 1,5 mm | Vyvažuje odolnost proti opotřebení a houževnatost jádra | Průběh mikrotvrdosti na řezaném vzorku |
Spotřeba je hodnota, která se u objednávky nejčastěji vynechává, a jedná se o nejrychlejší odmítnutí, které se vypořádá: dva V-bloky a číselník odpovídají na otázku za méně než dvě minuty.
Chlazená litina pokrývá střednězdvižné motory osobních automobilů, tvárná litina dodává pevnost v ohybu potřebnou pro delší hřídele a nauhličená kovaná ocel, jako je AISI 8620, se stává standardem nad 12 mm zdvihu ventilů. Kvalita materiálu se tedy řídí zdvihem ventilu a zatížením pružiny, nikoli cenou vozidla.
Litá jádra: chlazená a tvárná litina
Ocelová jádra: kovaná a montovaná
Katalogová otázka následuje po materiální otázce. Řada uspořádaná podle rodiny vozidel a čísla dílu umožňuje kupujícímu potvrdit montáž bez křížového odkazování na tři samostatné manuály ventilového rozvodu.
 Automobilové vačkové hřídele seřazené podle značky vozidla a čísla dílu Procházejte automobilové vačkové hřídele uspořádané podle značky vozidla a OEM/referenčního čísla a pomozte tak kupujícím potvrdit montáž v široké škále rodin motorů. Zobrazit produkt →
Tvrdost se ověřuje na špičce laloku, nikoli na čepu: Rockwellův test C ve třech bodech na dávku, proti oknu 45 až 62 HRC, zachytí nedostatečně vytvrzenou dávku, než se dostane k motoru. Hodnoty deníku nejsou reprezentativní, protože deníky jsou záměrně měkčí než lalok.
Nauhličované vačkové hřídele procházejí pevnou sekvencí: normalizace, hrubování, nauhličování, kalení, temperování na 150 až 200 stupňů Celsia, poté broušení. Teplota temperování je kontrolní bod, který se nejsnáze ztrácí, protože pec běží 30 stupňů povrchové tvrdosti horkých kapek pod oknem, aniž by se změnil jediný rozměr.
Nitridace je alternativou, kde zkreslení musí zůstat nízké. Nitridovaná vrstva o tloušťce 0,15 až 0,4 mm při 55 až 60 HRC je tenčí než nauhličované pouzdro, ale nenásleduje žádné kalení, takže hřídel zůstane rovná a po tepelném zpracování potřebuje méně narovnání.
Okno povrchové tvrdosti podle materiálu vačkového hřídele, HRC
Pruhy ukazují horní hranici specifikovaného okna tvrdosti pro každý materiál jádra.
Podle IATF 16949:2016 musí dodavatel vačkového hřídele vlastnit kontrolní plán, soubor PPAP a sledovatelnost tepelných šarží pro každou zásilku, a tyto tři dokumenty jsou důvodem, proč je roční výstup v řádu milionů jednotek kontrolovatelný zpět na jedno zatížení pece.
Před vydáním první výrobní objednávky si vyžádejte následující:
Stejné požadavky platí i uvnitř společnosti rámec kontroly kvality , který se řídí IATF 16949:2016 a rozšiřuje se na audit dodavatelů podle ekologických a pracovních norem, takže kupující zdědí auditovaný řetězec spíše než jediný certifikát.
800 čísel dílů pro automobily a 600 čísel dílů pro motocykly pokrývá většinu evropských, asijských a severoamerických požadavků na opravy, ale kód motoru, nikoli model vozidla, je pole, které rozhoduje o tom, zda vačkový hřídel pasuje.
Evropské pokrytí je nejjasnějším testem tohoto pravidla. Jeden kód motoru se může objevit pod třemi názvy modelů a dvěma odlitky hlavy válců, takže katalogový záznam musí být klíčován k motoru, nikoli odznaku; a pokrytí evropského automobilového trhu je organizován přesně na tomto základě.
Severoamerické a asijské aplikace se řídí stejnou logikou, přičemž každé číslo dílu je místo typového štítku vázáno na konkrétní rodinu motorů.
 XS6E6250BB Položka katalogu vačkového hřídele FORD pro konkrétní model Prozkoumejte tento seznam vačkových hřídelů FORD specifických pro daný model, označený číslem dílu XS6E6250BB, pro velkoobchodní a OEM dodávky. Zobrazit produkt →
Pokrytí motocyklů dosahuje 600 čísel a je soustředěno v jednoválcových a paralelně zdvojených motorech používaných na asijských, indických a jihoamerických trzích, kde je opotřebení ventilového rozvodu nejčastějším důvodem výměny vačkového hřídele.
 Vačkové hřídele motocyklů HONDA pro OEM výměnu a výkon Prohlédněte si 52 čísel dílů vačkových hřídelů motocyklů HONDA pro modely CB, CG, GL, CBR a XR/CRF, s profily výměny OEM a výkonnostními profily a vlastními možnostmi. Zobrazit produkt →
Sedm kroků dělí dodavatele, který dodává montážní vačkový hřídel, od dodavatele, který dodává vačkový hřídel, který stále měří vnitřní toleranci na dvacátém kontejneru, a na pořadí záleží více než na objemu papírování.
Zdvih laloku a průměr základního kruhu. Chyba 0,05 mm ve zdvihu laloku posune zdvih ventilu o 0,05 mm na ventilu a základní kružnice, která je poddimenzovaná o 0,02 mm, změní předpětí hydraulického zvedáku natolik, aby ovlivnila hluk a napumpování zvedáku při vysokých otáčkách.
Zásobní litá jádra pro standardní výměnu pod 12 mm zdvihu ventilu a ocelová jádra pro aplikace s vysokým zdvihem nebo válečkem. Chlazená litina na 45 až 55 HRC zvládne motory osobních automobilů s plochými zdvihátky; nauhličovaný AISI 8620 při 58 až 62 HRC zvládá zatížení nad to.
Většinu rizika pokrývají tři kontroly: házení V-bloků proti limitu 0,03 mm, průměry základní kružnice a čepu pomocí mikrometru a přenosný údaj Rockwell C ve třech bodech na špičce laloku proti oknu 45 až 62 HRC. Pro potvrzení naměřených hodnot si vyžádejte certifikát tepelné šarže.
Soubor PPAP úrovně 3, kontrolní plán, materiálové certifikáty EN 10204 3.1, záznamy o tvrdosti a hloubce pouzdra a sledovatelnost tepelné šarže spojující každou šachtu s vsázkou pece. IATF 16949:2016 vyžaduje, aby tyto záznamy byly uchovávány a na požádání předkládány, což mění tvrzení v měřitelné měření.
Získávání vačkových hřídelů je měření dříve, než se jedná o nákup. Uzamkněte osm hodnot, spárujte materiál, který chcete zvednout, ověřte tvrdost na špičce laloku a vyjednávání o ceně se stává snadnou součástí.




 闽公网安备 35018102000203 号
