Jazyk

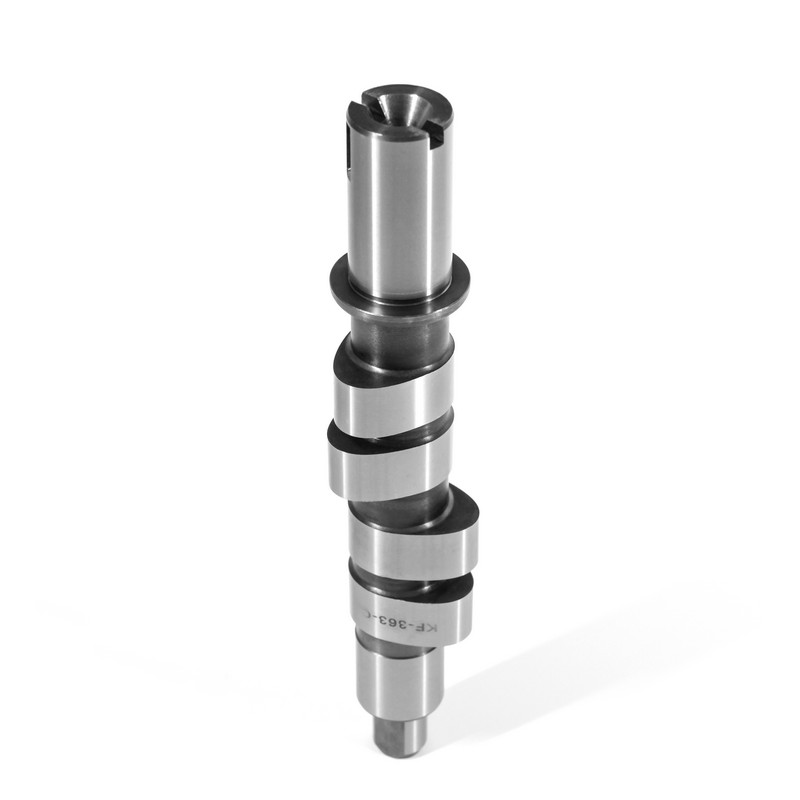
Když benzínový motor začne běžet na volnoběh nerovnoměrně, ztrácí zátah nad 4 000 ot./min nebo se klepe od víka ventilů, vačkový hřídel automobilu je obvykle první součástí, kterou je třeba zkontrolovat. Tento jeden hřídel řídí každou událost sacího a výfukového ventilu a malá odchylka v geometrii laloků se okamžitě projeví v točivém momentu, emisích a hluku ventilového rozvodu.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) vyrábí vačkové hřídele výhradně od roku 1999 a provozuje výrobní základnu o rozloze 28 000 metrů čtverečních v Anqing v provincii Anhui. KORBOR dodává více než 800 modelů automobilových vačkových hřídelů pro benzinové motory na asijských, evropských a severoamerických platformách a každý rok dodává více než 2,3 milionu sad vačkových hřídelů globálním zákazníkům.
Vačkový hřídel určuje, kdy se sací a výfukové ventily otevírají a zavírají, což z něj činí jedinou nejvlivnější komponentu pro dýchání motoru, charakter točivého momentu a emisní chování u zážehového motoru.
Tři čísla definují každý sériově vyráběný vačkový hřídel: zdvih ventilu, trvání a úhel oddělování laloků (LSA). Zdvih je, jak daleko se ventil otevře. Doba trvání je počet stupňů klikového hřídele, o který ventil zůstane otevřený. LSA je úhlový posun mezi sacím a výfukovým lalokem. Změna kteréhokoli z nich posune výkonové pásmo. Sériový benzinový motor používá konzervativní profily vyladěné pro nízké jízdní vlastnosti, stabilitu při volnoběhu a emise; výkonnostní profil by obětoval kvalitu volnoběhu a točivý moment při nízkých otáčkách.
Každý hrot laloku přenáší zatížení ventilové pružiny přes zvedák nebo vahadlo a vytváří koncentrovaný kontaktní tlak při středních otáčkách motoru. Tvrdost povrchu laloku je primární obranou proti důlkové korozi, oděru a otření laloku. Když selže vačkový hřídel, je to téměř vždy problém s tvrdostí spíše než problém s geometrií.
Chlazená litina je výchozím materiálem pro sériově vyráběné vačkové hřídele benzinových motorů, protože kombinuje tvrdý povrch laloku s nejnižšími jednotkovými náklady; kovaná legovaná ocel se objevuje pouze tam, kde trvalý provoz při vysokých otáčkách vyžaduje vyšší odolnost proti únavě.
| Třída materiálu | Otužovací přístup | Typická tvrdost | Hlavní aplikace |
| Chlazená litina | Chill casting na tvář laloku | 45-55 HRC | Běžné motory osobních automobilů |
| Tvárná litina | Austenitizace a indukční kalení | 42-52 HRC | Přeplňované motory s vysokým točivým momentem |
| Kovaná legovaná ocel | Nauhličování nebo nitridování | 58-62 HRC | Programy motoru s vysokými otáčkami a vysokým zdvihem |
Typická tvrdost povrchu laloku podle materiálu
Chlazená litina vytváří tvrdou vrstvu přímo na čele laloku během lití, což je nejekonomičtější cesta k odolné laloku v motoru, který většinu své životnosti stráví pod 6 000 ot./min. Tvárná litina zvyšuje odolnost proti nárazu a únavě u motorů provozujících vyšší tlaky ve válcích, jako jsou přeplňované benzínové jednotky. Kované ocelové polotovary stojí nejvíce, ale vydrží trvalé vysoké otáčky s agresivními rychlostmi ventilových pružin.
Konkrétním příkladem v sortimentu KORBOR je Vačkový hřídel Toyota KB014 , díl z chlazeného železa vyrobený pro benzínové aplikace Toyota: povrch laloku je kalen ve fázi odlévání a ložiskové čepy jsou povrchově broušeny do kontrolované vůle.
 Velkoobchodní vačkový hřídel pro automobily-TOYOTA-KB-014 Dodavatelé, výrobci, společnost ANHUI KORBOR MACHINERY CO., LTD. Je Čína Velkoobchod TOYOTA-Car vačkový hřídel-KB-014 Dodavatelé, výrobci a společnost, nabízíme TOYOTA-Car ... Zobrazit produkt →
O trvanlivosti se rozhoduje při odlévání a tepelném zpracování, nikoli při výstupní kontrole; každé měření provedené na konci linky odráží rozhodnutí o materiálu učiněná o několik procesů dříve.
KORBOR provozuje kompletní vlastní trasu od odlitku polotovaru až po hotový vačkový hřídel. Níže uvedená sekvence je standardním vedením vačkových hřídelů automobilů v katalogu.
Stejné sedmikrokové směrování platí v celém rozsahu, včetně Vačková hřídel VW KB337 používá se v benzínových motorech Volkswagen. KORBOR dokumentuje tento proces pod a Systém kvality IATF 16949:2016 s víceúrovňovou kontrolou v každé fázi.
 Velkoobchod vačkového hřídele pro automobily-VW-KB-337 Dodavatelé, výrobci, společnost ANHUI KORBOR MACHINERY CO., LTD. Je Čína Velkoobchod VW-Car vačkový hřídel-KB-337 Dodavatelé, výrobci a společnost, Nabízíme VW-Car vačkový hřídel... Zobrazit produkt →
Nejrychlejším způsobem, jak se vyhnout neúspěšné objednávce vačkového hřídele, je nejprve ověřit usazení aplikace, poté profil laloku, třetí třídu materiálu a až jako poslední certifikaci kvality dodavatele.
Kupující, kteří odebírají automobilové vačkové hřídele pro benzínové motory, mají tendenci dělat stejné chyby: objednávají pouze podle modelu auta, ignorují kód motoru nebo přijímají přebroušený díl bez kontroly zprávy o tvrdosti. Těchto pět kritérií tuto mezeru uzavírá.
Znovu využívá opotřebované jádro a odstraňuje materiál pro reprofilaci laloků. Levnější, ale zvednutí laloku je sníženo a původní tvrdost materiálu nelze zlepšit. Sledovatelnost závisí na záznamech přestavovatele.
Začíná od čerstvých polotovarů s řízenou chemií slitiny, úplným tepelným zpracováním a CNC broušením profilu. Konzistence je dokumentována od taveniny až po hotový díl, což vyhovuje benzinovým motorům s dlouhou životností.
Výrobce, který řídí odlévání, tepelné zpracování, obrábění a kontrolu v jedné továrně, může zaručit konzistenci mezi jednotlivými šaržemi, které se dodavatel založený na obchodování nemůže rovnat.
Výrobní základna společnosti KORBOR v Anqing pokrývá 28 000 metrů čtverečních, včetně 22 000 metrů čtverečních továrních prostor. Společnost se řídí IATF 16949:2016 s filozofií nulových vad postavenou na víceúrovňových kontrolách v každé fázi procesu a provádí audity dodavatelů z hlediska ochrany životního prostředí a pracovních norem, takže původ materiálu zůstává pod kontrolou.
Protože KORBOR vyrábí pouze vačkové hřídele, inženýrské úsilí a zdroje systému kvality nejsou rozloženy mezi další komponenty a společnost vybudovala Historie výroby pouze vačkových hřídelů od roku 1999 . Stejná vertikální integrace se projevuje při dodávce: manipulace se vším od odlitku až po hotový díl zkracuje dobu přípravy a odstraňuje nahromadění tolerancí, které vzniká, když jsou různé procesy rozptýleny mezi dodavateli.
sady vačkových hřídelů dodávané každý rok s podporou an roční výrobní kapacita který udržuje velké dávkové objednávky bez obětování konzistence mezi díly.
The Vačkový hřídel Ford KB577 představuje stejné směrování pro benzinové motory Ford: vyrábí se na stejných linkách, se stejnou sekvencí tepelného zpracování a broušení profilu, jako každý jiný díl v katalogu.
 Velkoobchodní vačkový hřídel pro automobily-FORD-BL3Z6250D Dodavatelé, výrobci, společnost ANHUI KORBOR MACHINERY CO., LTD. Je Čína Velkoobchod FORD-Car vačkový hřídel-BL3Z6250D Dodavatelé, výrobci a společnost, nabízíme FORD-Car c... Zobrazit produkt →
Typickými příznaky jsou rytmické klepání z oblasti krytu ventilu, hrubý volnoběh, snížený výkon nad 3 500 ot./min a diagnostické chybové kódy pro korelaci vačkového nebo klikového hřídele, jako je P0340 nebo P0016. Vizuální kontrola laloků ukáže rýhování, důlky nebo zploštělé profily.
Přebroušený vačkový hřídel recykluje původní jádro a odstraňuje materiál pro obnovu profilu; je levnější a použitelná při některých přestavbách, ale nemůže zlepšit tvrdost nebo geometrii původního materiálu. Nový vyrobený vačkový hřídel vychází z čerstvých polotovarů s řízenou chemií slitiny, úplným tepelným zpracováním a CNC broušením profilu, což poskytuje konzistentní tvrdost a delší očekávanou životnost.
Ano. Vačkové hřídele benzínových motorů jsou obecně dimenzovány pro vyšší otáčky a lehčí zatížení ventilového rozvodu, s kratšími profily trvání pro zachování kvality volnoběhu. Vačkové hřídele vznětových motorů nesou větší zatížení na straně pohonu a jsou navrženy pro různé časování vstřikování a spalování. Výběr materiálu a tvrzení se také liší, protože dieselové motory pracují při vyšších tlacích válců.
Referenčním standardem automobilového průmyslu je IATF 16949, mezinárodní standard systému řízení kvality pro automobilové díly. Podpůrné důkazy zahrnují zprávy o zkouškách tvrdosti, záznamy o kontrole házivosti, kódy sledovatelnosti šarží a dokumentaci auditu předcházejících procesů odlévání a tepelného zpracování.




 闽公网安备 35018102000203 号
