Jazyk

Řada vačkového hřídele, která se po schválení PPAP posune o 0,02 mm na boku laloku, není rutinním oznámením kvality – je to zastavení výroby, přepracování rozvodového řetězu a záruční doba, která se pohybuje v šestimístných číslech.
Nákupní týmy se jen zřídka pouštějí do nákupu rizika. Ale když je vačkový hřídel získáván pouze za cenu za kus, faktory, které chrání program – kontrola tisku, metalurgická stabilita, procesní kapacita a hloubka dodávky – jsou přesně ty faktory, které se vyjednávají. Anhui KORBOR Machinery Co., Ltd. (KORBOR) vyrábí vačkové hřídele výhradně od roku 1999 a dnes dodává více než 2,3 milionu sad vačkových hřídelů ročně z dílny o rozloze 22 000 metrů čtverečních v Anqing v Číně. Níže uvedený rámec rozhodování je ten, který KORBOR uplatňuje u OEM kupujících, kteří očekávají, že součást zůstane stejná po celou dobu životnosti programu motoru.
Základní definice
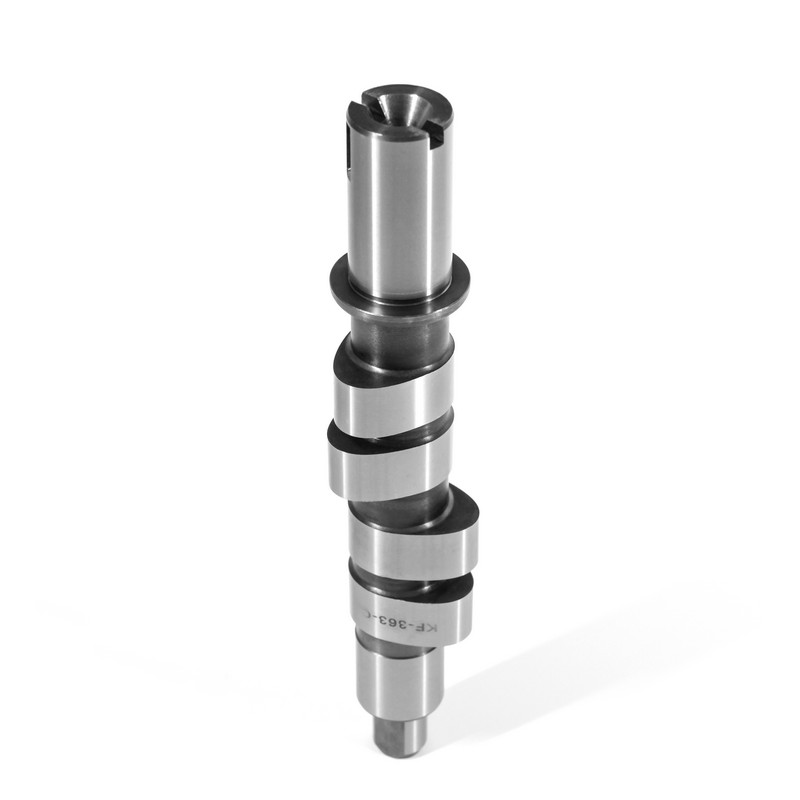
Vačkový hřídel je součást motoru, která řídí zdvih ventilů, dobu trvání a časování. Každá událost ventilového rozvodu je vázána na přesnou geometrii jeho laloků a tvrdost jeho kluzných ploch, a proto je získávání vačkového hřídele hutnickým rozhodnutím stejně jako obráběním.
Technický tisk je nejdůležitějším dokumentem při nákupu vačkového hřídele; dodavatel, který nemůže držet tisk napříč po sobě jdoucími výrobními šaržemi, z definice nesplňuje všechny ostatní kvalifikační kroky.
Laloky vačkového hřídele pracují pod koncentrovaným kontaktním napětím mezi lalokem a unášečem, takže výtisky OEM kombinují rozměrové limity s metalurgickými požadavky. Minimální požadavky pro dlouhodobou smlouvu o dodávkách jsou:
Dodavatel s širokou knihovnou osvědčených tisků snižuje riziko při první výrobě. KORBOR provozuje více než 800 modelů vačkových hřídelí pro automobily a 600 modelů vačkových hřídelů motocyklů – více než 1 400 ověřených výtisků v aktivní výrobě – takže geometrie, kterou váš motor vyžaduje, je pravděpodobně zvládnutý proces, spíše než vývojový projekt. Například aplikace vačkového hřídele Ford je řízena podle tisku, který specifikuje každý lalok a rys čepu před vyříznutím prvního vzorku.
 Ford 9L3Z6250C Sestava vačkového hřídele pro 5,4l 3-ventilové motory V8 Tento originální vačkový hřídel pro motory Ford 5,4L 3V V8 je osvědčený, zvládnutý tisk v aktivní výrobě, čímž se snižuje riziko při první výrobě. Jeho kalená ocel a CNC obrobené výstupky podporují spolehlivé časování ventilů a trvanlivost. Zobrazit produkt →
Výběr materiálu a vlastní tepelné zpracování určují, zda vačkový hřídel přežije celý program, nebo se stane předmětem opakované záruky – externě zajišťované polotovary promění metalurgii v zásobovací riziko, které závěrečná kontrola nedokáže zachytit.
Výrobní vačkové hřídele se v praxi dělí třemi způsoby. Chlazená litina poskytuje tvrdou lalokovou plochu odolnou proti opotřebení za nízkou cenu za kus. Tvárná litina zvyšuje tažnost pro naftu a zatížení užitkových vozidel. Nauhličená legovaná ocel přenáší nejvyšší kontaktní zatížení u přeplňovaných benzínových motorů.
| Materiál | Tvrdost laloku | Typická aplikace | Hlavní dodavatelské riziko |
| Chlazená litina | 45-55 HRC | Vstupní motory pro cestující | Konzistence hloubky chlazení |
| Tvárná litina | 40-48 HRC | Dieselové a užitkové vozy | Nodularita a úroveň perlitu |
| Karburizovaná legovaná ocel | 58-62 HRC | Benzínové motory přeplňované turbodmychadlem | Rovnoměrnost hloubky nauhličení |
Testem nákupu je, zda dodavatel kontroluje polotovar. Pokud je odlévání a tepelné zpracování prováděno subdodavatelsky, jsou odchylky tvrdosti a deformace odhaleny až po obrábění, kdy jsou náklady na zmetkovitost již zablokovány. KORBOR provozuje jednorázový řetěz od odlévání polotovaru až po hotový vačkový hřídel, interně používá temperování, nauhličování a kalení, aby stabilizoval tvrdost a minimalizoval deformaci. Aplikace Volkswagen, která vyžaduje hlubokou tvrdost obalu, je typickým případem, kdy vnitřní řízení tepelného zpracování udržuje tisk dosažitelný v objemu.
 KORBOR 032109101AG Vačkový hřídel s vlastním tepelným zpracováním Tento automobilový vačkový hřídel těží z vnitřního odlévání, temperování, nauhličování a kalení KORBOR, což zajišťuje stabilní tvrdost a minimální zkreslení. Demonstruje jednorázovou metalurgickou kontrolu, která umožňuje sériovou výrobu náročných dílů motoru. Zobrazit produkt →
Pokud dodavatel vačkového hřídele nemůže prokázat záznamy pece tepelného zpracování s odpovídající sledovatelností vsázky, je metalurgie certifikovaného dílu neověřitelná. Berte to jako diskvalifikační mezeru.
Dlouhodobé dodávky OEM jsou zajišťovány systémem kvality IATF 16949 s průběžnou kontrolou – nikoli výstupní kontrolou v přepravním doku.
KORBOR dodržuje IATF 16949:2016 s výrobní filozofií nulových vad a uplatňuje vícevrstvou kontrolu kvality v každém kroku tak, aby každá šarže reprodukovala stejný rozměrový a metalurgický výsledek. KORBOR je plný proces zajištění kvality zahrnuje odlévání polotovarů, obrábění, tepelné zpracování a konečné měření. Když provádíte audit dodavatele vačkových hřídelů, systém jakosti by měl prokázat:
"Posledních dvanáct měsíců grafů SPC odděluje skutečného výrobce od obchodního oddělení. Jeden produkuje data, druhý ne."
Spolehlivost dodávek při odvolávkách OEM je výsledkem instalované kapacity, hloubky integrované produkce a zdokumentovaného záznamu objemové dodávky – nejde o slib učiněný v komerčním hodnocení.
KORBOR provozuje areál o rozloze 28 000 metrů čtverečních s dílnou o rozloze 22 000 metrů čtverečních, což je měřítko, které podporuje víceleté plány bez křehkosti jednoho řádku. Jeho výrobní kapacity je zajištěna základním kapitálem ve výši 11 milionů RMB a celkovou investicí přesahující 100 milionů RMB, přičemž roční dodávky přesahují 2,3 milionu sad.
Pro kupující OEM je tato hloubka důležitá, protože specialista, který vyrábí vlastní polotovary a provozuje vlastní tepelné zpracování, může absorbovat plánovaný tlak, aniž by na zákazníka tlačil metalurgické riziko. Na tomto druhu stabilní kapacity závisí nepřetržité programy – včetně rodiny vačkových hřídelů Nissan vyráběné společností KORBOR.
 KORBOR 130209419R Vačkový hřídel pro kontinuální výrobní programy Tento vačkový hřídel řady Nissan představuje stabilní kapacitu postavenou na vlastní výrobě polotovaru a tepelném zpracování, absorbuje tlak podle plánu bez přesunu metalurgického rizika. Spolehlivé dávky pomáhají vyhnout se zastavení linky a záručním nárokům po dobu životnosti programu. Zobrazit produkt →
Skutečné náklady dodavatele vačkových hřídelů jsou součtem ceny za kus, vstupní kontroly, zastávek linky, záručních reklamací a urychlené dopravy po dobu životnosti programu; Nízká cena za jednotku nemůže přežít jediné zastavení motoru.
U velkoobjemové montáže motoru zastaví jedna šarže vačkového hřídele s rozměrovým posunem linku pro třídění, přepracování nebo přeřazení. Níže uvedené rozdělení odráží typické příčiny zjištěné při auditech výrobních vačkových hřídelů – dominuje posun procesu a metalurgie, nikoli logistické chyby.
Když porovnáte dodavatele vačkových hřídelů, zvažte rozměry níže – kvalifikovaný specialista by měl překonat levného obchodníka v každém řádku kromě jednotkové ceny.
| Dimenze nákladů | Transakční prodejce | OEM kvalifikovaný specialista |
| Příchozí kontrola | Časté třídění a přeměřování | Vynechání šarže nebo omezená kontrola |
| Expozice se zastavením řádku | Opakující se rozměrový posun mezi šaržemi | Stabilní Cpk na lalocích a žurnálech |
| Záruční riziko | Variace tvrdosti without furnace records | Sledovatelné údaje o tepelném zpracování na úrovni šarže |
| Technická podpora | Reaktivní a omezené | Kontrola aplikace před PPAP |
Celkové náklady na vlastnictví
Celkové náklady na vlastnictví (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Opakovatelný kvalifikační proces odstraňuje z rozhodnutí dodavatelskou rétoriku – každý krok níže uzavírá jedno konkrétní dodavatelské riziko.
KORBOR podporuje tuto kvalifikační cestu dokumentovanými procesními daty, kontrolami výrobní kapacity a vzorky PPAP v rámci své knihovny 1400 modelů.
Shoda tisku při opakované výrobě. Geometrie, tvrdost a konzistence šarže jsou důležitější než cena za kus, protože vadný vačkový hřídel způsobuje zastavení vedení a náklady na záruku motoru, které daleko převyšují jakoukoli sjednanou úsporu.
Pro dlouhodobé dodávky OEM ano. Vlastní odlévání polotovarů a tepelné zpracování udržují hloubku zchladnutí, hloubku nauhličování a konečnou tvrdost pod přímou kontrolou, se záznamy pece na úrovni vsázky pro sledovatelnost.
Prohlédněte si dvanáctiměsíční tabulky SPC, vyžádejte si zprávy souřadnicového měřicího stroje a údaje o tvrdosti pro tři po sobě jdoucí šarže PPAP a auditujte certifikáty materiálu od sléváren, které zásobují licí linku.
Očekávejte, že se specialista s integrovanou výrobou zaváže k víceletým plánům. Například společnost KORBOR dodává více než 2,3 milionu sad ročně z výrobní plochy o rozloze 22 000 metrů čtverečních na ploše 28 000 metrů čtverečních.




 闽公网安备 35018102000203 号
