Jazyk

Dva vačkové hřídele mohou pocházet ze stejného výkresu a přesto se v provozu chovají velmi odlišně. Jeden drží svůj lalokový profil tisíce mil; u druhého se po několika měsících objevují důlky, hlučné zvedáky nebo stížnost na nízký tlak oleje. Rozdíl je zvenčí viditelný jen zřídka. Odpovídá jakosti materiálu, tepelnému zpracování, geometrii a celistvosti povrchu součásti. Jak tedy testujete kvalitu vačkového hřídele automobilu? Spolehlivou odpovědí je kombinace tvrdosti, rozměrů, házivosti, povrchové úpravy a detekce trhlin namísto spoléhání se na rychlý vizuální průchod.
Začněte se závěrem: vačkový hřídel je přijatelný pouze tehdy, pokud jeho materiál, tvrdost, zdvih laloku, geometrie čepu, přímost a povrchová úprava splňují původní specifikace motoru. Lesklý vačkový hřídel s neověřeným tepelným zpracováním je hazard. Vačkový hřídel se správnými rozměry, ale špatnou povrchovou úpravou může přesto zničit následovník do několika tisíc kilometrů. Na testovací metodě záleží, protože každá kontrola zachycuje jiný režim selhání.
Při výstupní kontrole nevzniká stabilní kvalita. Je zabudován do výběru materiálu dodavatele, tepelného zpracování a procesu obrábění. To je důvod, proč by kupující měli hledat výrobce, který platí kontrola kvality od odlitku až po hotový výrobek spíše než považovat inspekci za dodatečný nápad.
Efektivní hodnocení kvality pokrývá pět oblastí. Společně odhalují, zda vačkový hřídel pravděpodobně přežije normální provoz motoru, udrží časování ventilů a odolá opotřebení v místech s nejvyšším zatížením. Níže uvedená tabulka shrnuje kontroly, které může dílna nebo kupující provést.
| Zkontrolujte | Společná metoda | Typická akceptační reference | Co to chytne |
|---|---|---|---|
| Materiál | Metalurgický rozbor, verifikace tisku | Třída a mikrostruktura odpovídají specifikaci OEM | Nesprávná slitina, vady odlitku, vady mikrostruktury |
| Tvrdost | Rockwell C nebo Brinellův test | Čep laloku a povrch čepu ve specifikovaném rozsahu | Slabé nebo nerovnoměrné tepelné zpracování |
| Profil laloku | Číselníkový úchylkoměr, CMM, komparátor laloků | Zdvih laloku a základní kruh v rámci povolené tolerance tisku | Chyba broušení, opotřebená předloha, špatný profil |
| Výběh deníku | V-bloky a číselník | Celková indikovaná házivost v rámci tolerance dodavatele, často pod 0,025 mm | Ohnutý hřídel, průhyb obrábění, špatná přímost |
| Povrchová úprava | Drsnoměr, vizuální kontrola | Hodnota Ra splňuje požadavek na tisk | Popáleniny při broušení, důlková tvorba, špatná retence olejového filmu |
Materiál vačkového hřídele určuje mez odolnosti proti opotřebení a únavovou pevnost. Mezi běžné materiály automobilových vačkových hřídelů patří chlazená litina, tvárná litina a kalená legovaná ocel. Každý má jinou odezvu na tepelné zpracování. Leštěný a leptaný vzorek pozorovaný pod mikroskopem ukáže skutečnou strukturu: kalená ocel by měla vykazovat popuštěný martenzit, zatímco chlazená litina by měla vykazovat na povrchu tvrdou karbidovou strukturu.
Vady tepelného zpracování jsou zvenčí obtížně rozpoznatelné. Vačkový hřídel může vypadat dokonale opracovaný, ale stále má měkký výstupek, protože hloubka pouzdra byla příliš malá. Proto je prvním krokem ověření materiálu a procesu. Pokud dodavatel nemůže poskytnout materiálový certifikát nebo záznam o procesu, zbytek kontroly pracuje s neúplnými informacemi.
Tvrdost je nejpřímějším ukazatelem kvality tepelného zpracování. Pro vačkové hřídele automobilů je Rockwell C běžný pro kalenou ocel, zatímco Brinell se často používá pro litinu. V závislosti na materiálu je tvrdost špičky laloku obvykle specifikována mezi 45 a 58 HRC. Přesný cíl by měl vždy pocházet z původního výkresu součásti, nikoli z obecného čísla.
Změřte alespoň nos sacího laloku, nos výfukového laloku a jeden povrch čepu. Velké rozdíly mezi laloky poukazují na nerovnoměrné tepelné zpracování nebo deformaci během kalení. Pokud je například náhrada a Výměna vačkového hřídele Nissan , porovnejte hodnoty na každém laloku, spíše než předpokládejte, že dávka je jednotná.
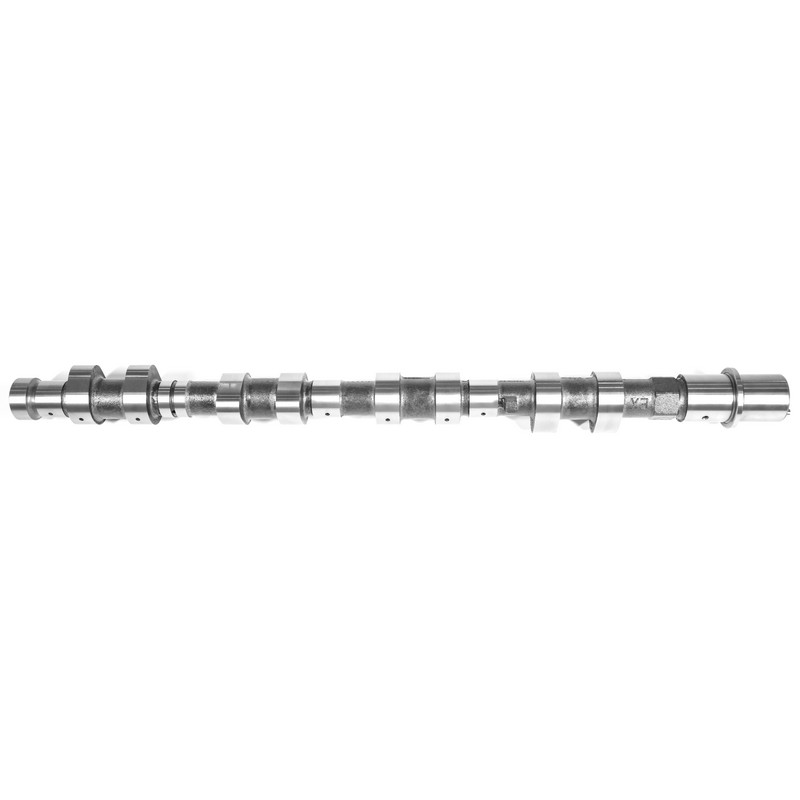 Velkoobchodní vačkový hřídel pro automobily-NISSAN-13020AD212 Dodavatelé, výrobci, společnost ANHUI KORBOR MACHINERY CO., LTD. Je Čína Velkoobchod NISSAN-Car vačkový hřídel-13020AD212 Dodavatelé, výrobci a společnost, nabízíme NISSAN-... Zobrazit produkt →
Profil laloku řídí otevírání, zavírání a zdvih ventilu. Pokud je profil nesprávný, u vysokootáčkových motorů se změní časování ventilů, poklesne výkon a vůle mezi písty a ventily. Ke kontrole průměru čepu, zdvihu laloku, poloměru základní kružnice a polohy značky časování použijte kalibrovaný mikrometr, číselník nebo souřadnicový měřicí stroj.
Výrobní vačkové hřídele jsou obvykle udržovány v toleranci průměru čepu kolem ±0,025 mm od tisku. Tolerance zdvihu laloku závisí na aplikaci; výkonnostní profily mohou být drženy pevněji než profily zásob. A Výměna vačkového hřídele Ford by měly odpovídat původnímu poloměru základní kružnice a zdvihu laloku ve stejné toleranci, ne pouze pasovat do otvoru ložiska.
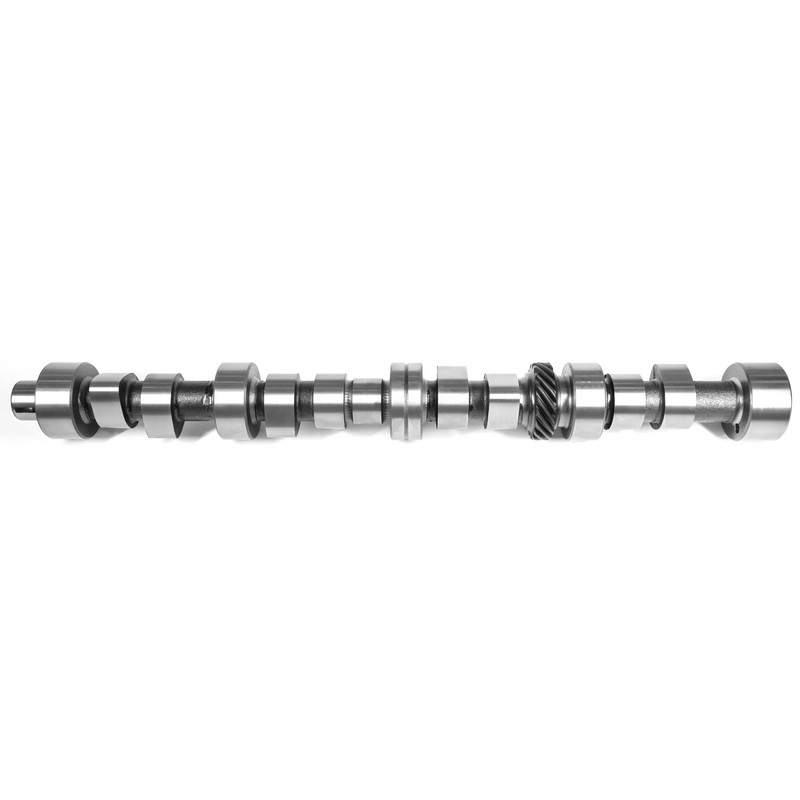 Velkoobchodní vačkový hřídel pro automobily-FORD-C7NN6250B Dodavatelé, výrobci, společnost ANHUI KORBOR MACHINERY CO., LTD. Je Čína Velkoobchod FORD-Car vačkový hřídel-C7NN6250B Dodavatelé, výrobci a společnost, nabízíme FORD-Car c... Zobrazit produkt →
Přímost se kontroluje podepřením vačkového hřídele na V-blocích na koncových čepech a otáčením proti úchylkoměru. Středový deník obvykle ukazuje nejvyšší házení. U většiny automobilových vačkových hřídelů je praktickou hranicí přijatelnosti celková indikovaná házivost pod 0,025 mm, ale vždy je třeba konzultovat tisk.
Nadměrné házení způsobuje nerovnoměrné zatížení zvedáku, hlučný provoz a předčasné opotřebení čepů a kladek. V závažných případech může ohnutý vačkový hřídel také ovlivnit signál ze snímače polohy vačkového hřídele. Házení je jednou z nejrychlejších kontrol, které lze provést, a nikdy by se nemělo přeskakovat u náhradního dílu.
Povrchová úprava ovlivňuje, jak dobře si vačkový hřídel zachovává olejový film. Drsný povrch laloku urychluje opotřebení ucpávky a může krátce po instalaci vydávat tikavý zvuk. U automobilových vačkových hřídelů je drsnost povrchu čepů a laloků často specifikována v rozsahu 0,2 až 0,8 µm Ra v závislosti na aplikaci.
Samotné dokončení nestačí. Na zdánlivě hladkém dílu se mohou vyskytovat popáleniny od broušení a mikrotrhliny. Magnetická kontrola částic se používá na ocelových vačkových hřídelích, zatímco penetrant barviva je běžnou alternativou pro litinu. Pokud byl vačkový hřídel broušený příliš agresivně, povrch může dosáhnout vysoké tvrdosti, ale obsahovat mělké trhliny, které se otevírají při zatížení. Detekce trhlin je jediný spolehlivý způsob, jak potvrdit, že proces broušení nepoškodil materiál.
Nejlepší čas na zachycení špatného vačkového hřídele je předtím, než vstoupí do motoru, ne poté, co začne vydávat hluk. Jednoduchá vstupní kontrolní rutina vám poskytne stejné informace, jaké používá výrobní dodavatel k uvolnění šarže. Následující kontroly jsou praktické pro výrobce motoru, opravnu nebo oddělení kvality.
Pokud jakýkoli údaj nespadá mimo tisk původního zařízení, před montáží odmítněte vačkový hřídel . Malé odchylky mohou vypadat přijatelně, ale mění pohyb ventilů a kontaktní napětí v součásti motoru, která pracuje při vysokých otáčkách.
Když obdržíte a Výměna vačkového hřídele Toyota , přidejte odečet házení a výsledek drsnosti povrchu do svého vstupního kontrolního záznamu. To vám dává jasnou základní linii, pokud se u motoru později objeví problém s ventilovým rozvodem.
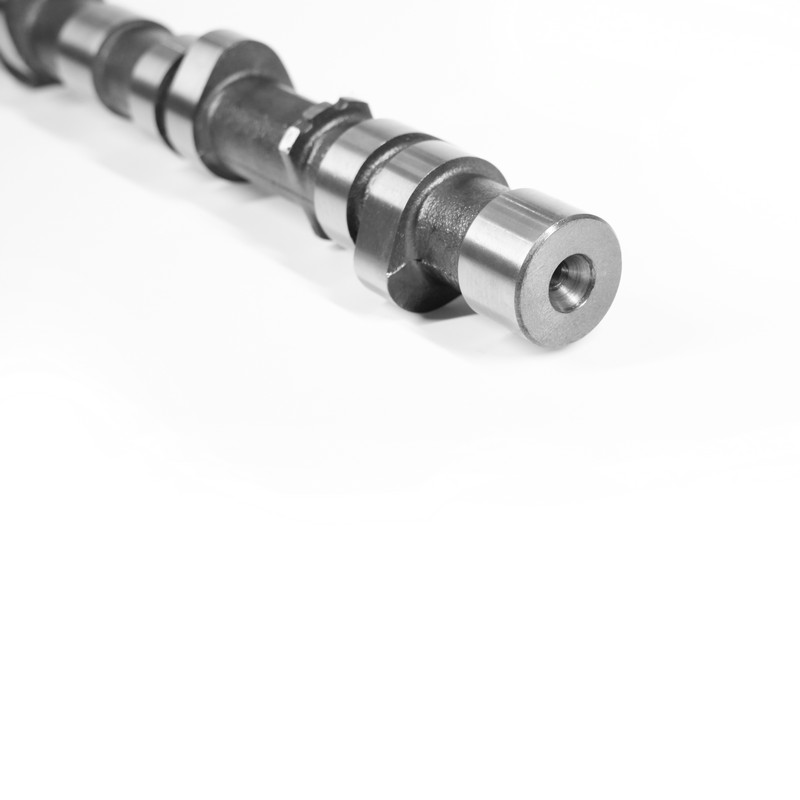 Velkoobchodní vačkový hřídel pro automobily-TOYOTA-KB-014 Dodavatelé, výrobci, společnost ANHUI KORBOR MACHINERY CO., LTD. Je Čína Velkoobchod TOYOTA-Car vačkový hřídel-KB-014 Dodavatelé, výrobci a společnost, nabízíme TOYOTA-Car ... Zobrazit produkt →
Konzistentní testovací data jsou důkazem výroby, nikoli papírováním. Dodavatel, který může zobrazit hodnoty tvrdosti napříč laloky, hodnoty házení pro každý žurnál a certifikát materiálu, provozuje řízené procesy. Dodavatel, který nabízí pouze hladký povrch a nízkou cenu, po vás žádá, abyste přijali riziko, že materiál nebo tepelné zpracování nebylo správně zvládnuto.
U vačkového hřídele automobilu patří mezi relevantní důkazy kvality certifikace Systém řízení jakosti IATF 16949 , dokumentované inspekční záznamy a testovací zařízení, které je kalibrované a sledovatelné. Stejná logika platí pro výrobní a kontrolní proces : díl vyrobený ve specializované továrně na vačkové hřídele s dokumentovanou kontrolou procesu lze ověřit snadněji než díl neznámého původu.
Ve společnosti KORBOR jsou vačkové hřídele jedinou produktovou řadou, což znamená, že proces není ředěn nesouvisejícími díly. S více než dvěma desetiletími výroby vačkových hřídelů, jednorázovým procesem od odlévání polotovaru až po hotový výrobek a více než 800 modely vačkových hřídelů pro automobily společnost považuje testování kvality za nepřetržitou funkci, nikoli za konečnou bránu. Když testujete vačkový hřídel výše uvedenými metodami, kladete si stejné otázky, jaké by si seriózní dodavatel měl klást u každé šarže: Je materiál správný? Je tvrdost stabilní? Odpovídá každý lalok potisku? Je povrch bezpečný pro běh? Část, která projde těmito kontrolami, je připravena pro motor.




 闽公网安备 35018102000203 号
