Jazyk

Kvalita spalování motoru je zablokována dříve, než píst dosáhne horní úvrati. Vačkový hřídel určuje, kdy se sací a výfukové ventily otevřou, jak daleko se zvednou a jak dlouho zůstanou otevřené. Chyba profilu laloku pouhých 0,01 mm na jednom laloku narušuje plnění vzduch-palivo, posouvá křivku točivého momentu a zvyšuje teplotu výfukových plynů. To je důvod, proč výrobci motorů potřebují přesné vačkové hřídele: tato součást stanovuje strop pro účinnost spalování, dodržování emisí a životnost ventilového rozvodu.
Přesnost události ventilu má po samotné konstrukci spalovací komory největší jednotlivý mechanický vliv na účinnost spalování. Sací ventil, který se otevírá pozdě, připouští menší náboj; výfukový ventil, který se zavírá pozdě, vytahuje čerstvou směs z válce; opotřebený bok laloku mění rychlost sezení ventilu a destabilizuje hydraulické zvedáky. Každá z těchto poruch začíná jako odchylka v geometrii vačkového laloku.
Kalibrace motoru předpokládá pevný vztah mezi úhlem klikového hřídele a polohou ventilu. Když se časování vačkového hřídele posune mimo tuto mapu dokonce o 0,5 stupně, změní se směs vzduchu a paliva, zbytkový podíl plynu a rezerva klepání. Praktické důsledky jsou měřitelné: špičkový točivý moment se vzdaluje od svých cílových otáček motoru, teploty výfukových plynů stoupají a výstup NOx stoupá. Přesné vačkové hřídele udržují tento vztah uvnitř kalibrační obálky od prvního cyklu zapalování do konce záruční doby.
Přesné vačkové hřídele jsou uvedeny v mikronech a úhlových stupních, nikoli v obecných tvrzeních o kvalitě. Vstupní kontrola výrobce motoru zablokuje pět parametrů a každý má přímý mechanický následek.
| Parametr | Výrobní tolerance | Důsledek odchylky |
| Chyba formuláře profilu laloku | až 0,010 mm | Změněno zrychlení ventilů, hluk zvedáku |
| Výběh základního kruhu | až 0,025 mm | Nestabilita vůle ventilu při vysokých otáčkách motoru |
| Průměr čepu | až 0,020 mm | Oslabená stabilita olejového filmu, riziko opotřebení ložisek |
| Odchylka časování vačky | až 0,5 stupně | Špičkový posun točivého momentu, vyšší teplota výfukových plynů |
| Drsnost povrchu laloku Ra | až 0,40 mikronu | Rychlejší opotřebení laloku, vyšší ztráty třením |
Tyto hodnoty vypadají izolovaně jako malé, ale složené uvnitř celého ventilového rozvodu. Házivost 0,025 mm základního kruhu mění efektivní zdvih ventilu při vysokých otáčkách a drsný povrch laloku urychluje opotřebení, které maže původní geometrii. Pro schválení výroby musí dodavatel prokázat kontrolu všech pěti parametrů prostřednictvím naměřených záznamů, nikoli pouze jednou zprávou z prvního článku.
Přesnost je dočasná, pokud povrch laloku nemůže přežít provozní zatížení. Materiály vačkového hřídele vyvažují tvrdost, houževnatost a vyrobitelnost. Chlazená litina vyhovuje kompaktním výrobním motorům; nodulární železo přenáší vyšší mechanické zatížení; tvrzená legovaná ocel slouží pro pracovní cykly s vysokým zdvihem, vysokými otáčkami a přeplňováním.
Trasa tepelného zpracování určuje, zda si lalok zachová svůj zemní profil po celý servisní interval. KORBOR vybírá vysoce výkonné slitiny a používá temperování, nauhličování a kalení pro zvýšení pevnosti, tvrdosti a odolnosti proti opotřebení. Níže uvedená tabulka shrnuje typické rozsahy tvrdosti laloků, které tyto procesy dodávají.
Jeden přesný vačkový hřídel je úspěch; tisíce identických vačkových hřídelů jsou výrobním systémem. Výrobci motorů hodnotí dodavatele na základě statistické konzistence, nikoli na základě jediné kontroly prvního článku. Dodavatel musí u každé šarže prokázat kontrolu nad surovinou, obráběním, tepelným zpracováním a finální metrologií.
Společnost Anhui KORBOR Machinery Co., Ltd. strávila 25 let výrobou vačkových hřídelů a pouze vačkových hřídelů. Jeho Systém kvality IATF 16949:2016 uplatňuje koncepci výroby s nulovými vadami v každé fázi a ve společnosti roční výrobní kapacita přesahuje 2,3 milionu sad vačkových hřídelů.
The sortiment automobilových vačkových hřídelů samotný pokrývá více než 800 čísel dílů, zatímco katalog vačkových hřídelů motocyklů přidává více než 600 modelů. Výrobci motorů stále více spoléhají na dodavatele, kteří mohou oslovit více rodin motorů se stejnou procesní disciplínou.
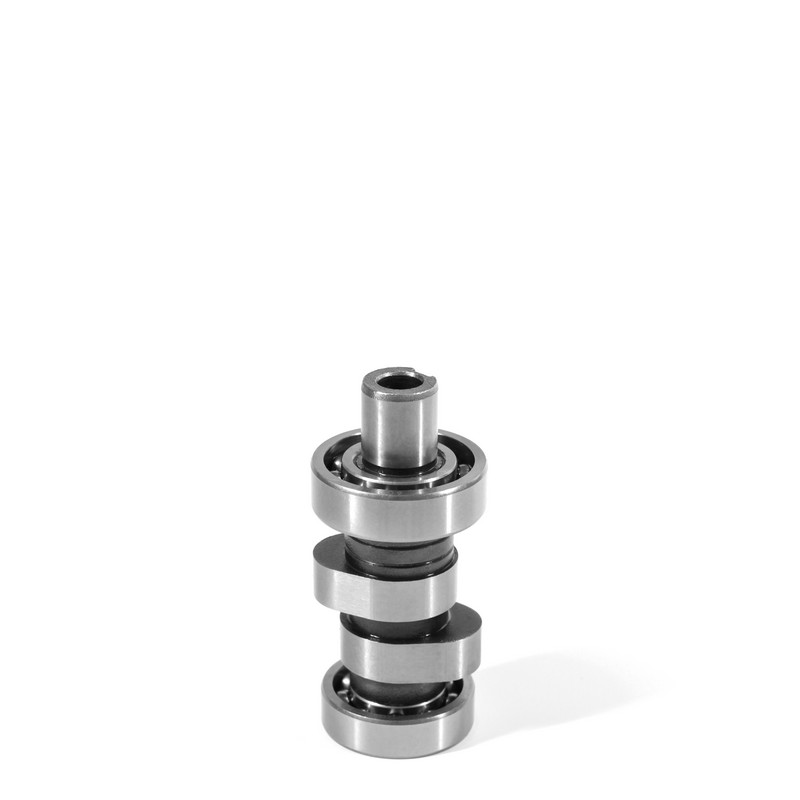 Výrobci, dodavatelé vačkových hřídelů motocyklů na zakázku OEM/ODM Jsme čínští vlastní OEM/ODM výrobci vačkových hřídelů pro motocykly, dodavatelé a továrny, ANHUI KORBOR nabízí vlastní vačkový hřídel motocyklů a L... Zobrazit produkt →
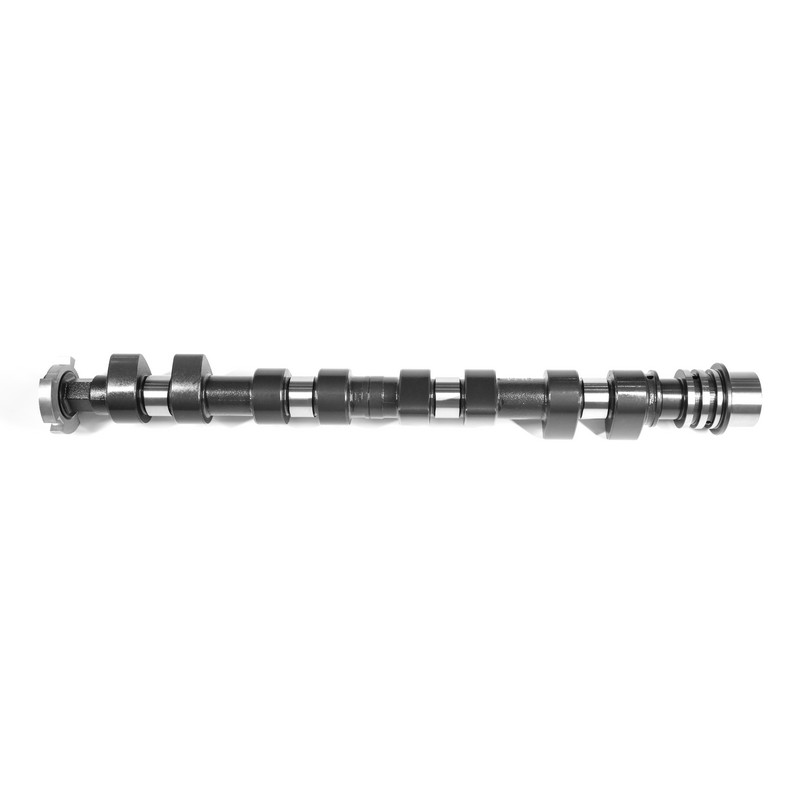 Výrobci, dodavatelé automobilových vačkových hřídelů na zakázku Jako čínští výrobci, dodavatelé a továrny vačkových hřídelů pro automobily na zakázku nabízí KORBOR OEM/ODM chlazený litinový vačkový hřídel, nodulární ... Zobrazit produkt →
Před schválením zdroje vačkového hřídele by měli výrobci motorů ověřit čtyři oblasti: metrologii, sledovatelnost materiálu, řízení procesu a sledovatelnost šarží. Praktický kontrolní seznam má pět položek.
Jednodílná metrologie, materiálový certifikát, jeden test tvrdosti a vizuální kontrola profilu laloku. Přijatelné pouze pro ověření návrhu.
Statistická kontrola procesu, kontroly tvrdosti na úrovni šarže, kontrola házivosti každého dílu a úplná sledovatelnost od roztavení až po konečné mletí. Toto je podmínka uvolnění pro motorové řady.
Výrobci motorů potřebují přesné vačkové hřídele, protože přesnost ventilů přímo řídí spalování, emise a životnost. Odchylka časování pouze o 0,5 stupně posouvá křivku točivého momentu a chyba profilu laloku v rozsahu 0,010 mm mění zrychlení ventilu a stabilitu zdvihu.
Chyba tvaru profilu laloku, obvykle držená na 0,010 mm nebo více, je nejkritičtější hodnotou na výkresu. Nastavuje zrychlení ventilu, rychlost sezení a hluk ventilového rozvodu. Házení základního kruhu a průměr čepu těsně následují, protože určují stabilitu olejového filmu a konzistenci vůle vysokorychlostního ventilu.
Tepelné zpracování přemění broušený lalok na tvrdý povrch, který odolává opotřebení. Nerovnoměrná tvrdost nebo hloubka pouzdra způsobuje místní opotřebení a lalok rychle ztrácí svůj původní profil. Indukční kalení, nauhličování a nitridace jsou běžné způsoby, které se volí podle kontaktního napětí a pracovního cyklu cílového motoru.
IATF 16949:2016 je průmyslovou základnou pro výrobu vačkových hřídelů pro automobily. Vyžaduje statistickou kontrolu procesu, plnou sledovatelnost materiálu a neustálé zlepšování v celém výrobním řetězci. Systém kvality dodavatele by měl být kontrolován stejně přísně jako jeho obráběcí schopnost.




 闽公网安备 35018102000203 号
